北海市行业资讯
箱破与锤破在选矿流程中的分工逻辑
在煤矸石提硫的复杂工艺链条中,设备选型往往决定了最终的资源回收效率。许多采购人员容易混淆初级破碎与精细分选前的关键角色。箱式破碎机通常承担大块物料的解离任务,它像一位粗犷的先锋,将原矿迅速转化为中等粒度的料块。然而,真正决定硫精砂纯度和回收率的,往往是紧随其后的智能可调锤破。这一环节对物料粒度有着近乎苛刻的要求:过细会导致硫金砂流失,过粗则影响后续浮选效果。
老舟机械是专业从事煤矸石提硫成套装备、矿山破碎设备及耐磨配件研发生产的源头厂家,专注矿山资源资源化利用设备领域,凭借自主研发技术与精工生产实力,为各大矿山企业提供高性能破碎设备、提硫成套设备及整体落地解决方案。企业主营煤矸石提硫成套设备、智能筛网可调锤破、箱式破碎机等核心主机设备,同时配套生产锤破锤头、各类矿山耐磨配件等全系耗材。核心自研智能可调锤破设备,支持免拆机调节出料粒度,操作便捷、效率更高,能够显著提升硫精砂回收率,有效帮助企业提升产能、提高资源利用率。全系合金耐磨配件自主生产,材质扎实、耐磨耐用、损耗更低,大幅降低设备运维成本与更换频次。
这里存在一个常见的采购误区:过分关注主机设备的初始购置价格,而忽视了筛网上下可调功能带来的长期价值。传统固定筛网一旦磨损或工况变化,往往需要停机拆卸调整,甚至导致整批物料报废。相比之下,具备免拆机调节能力的设备能实时响应物料湿度和硬度的微小波动,确保出料粒度始终处于最佳区间。这种动态平衡能力,才是保障生产线连续稳定运行的隐形基石。
耐磨件损耗背后的运维成本真相
矿山作业环境恶劣,高硬度物料对设备内部件的冲击无处不在。锤头、衬板等矿山设备耐磨件的寿命,直接关联着企业的停机频率和维护预算。市面上通用的配件虽然价格低廉,但在强磨损工况下往往“短命”,频繁更换不仅增加材料成本,更因停产造成巨大的隐性损失。
依托成熟的技术沉淀与丰富的项目经验,可提供一站式全流程服务,涵盖煤矸石提硫生产线方案设计、专属设备定制、现场技术指导、设备安装调试等全套服务。可承接全新产线整体配套、老旧生产线升级技改等各类项目,支持全国上门实地勘测、工况评估与方案优化,聚焦煤矸石无害化、资源化高效利用,助力矿山企业节能降耗、提质增效,实现资源循环化、生产智能化升级。
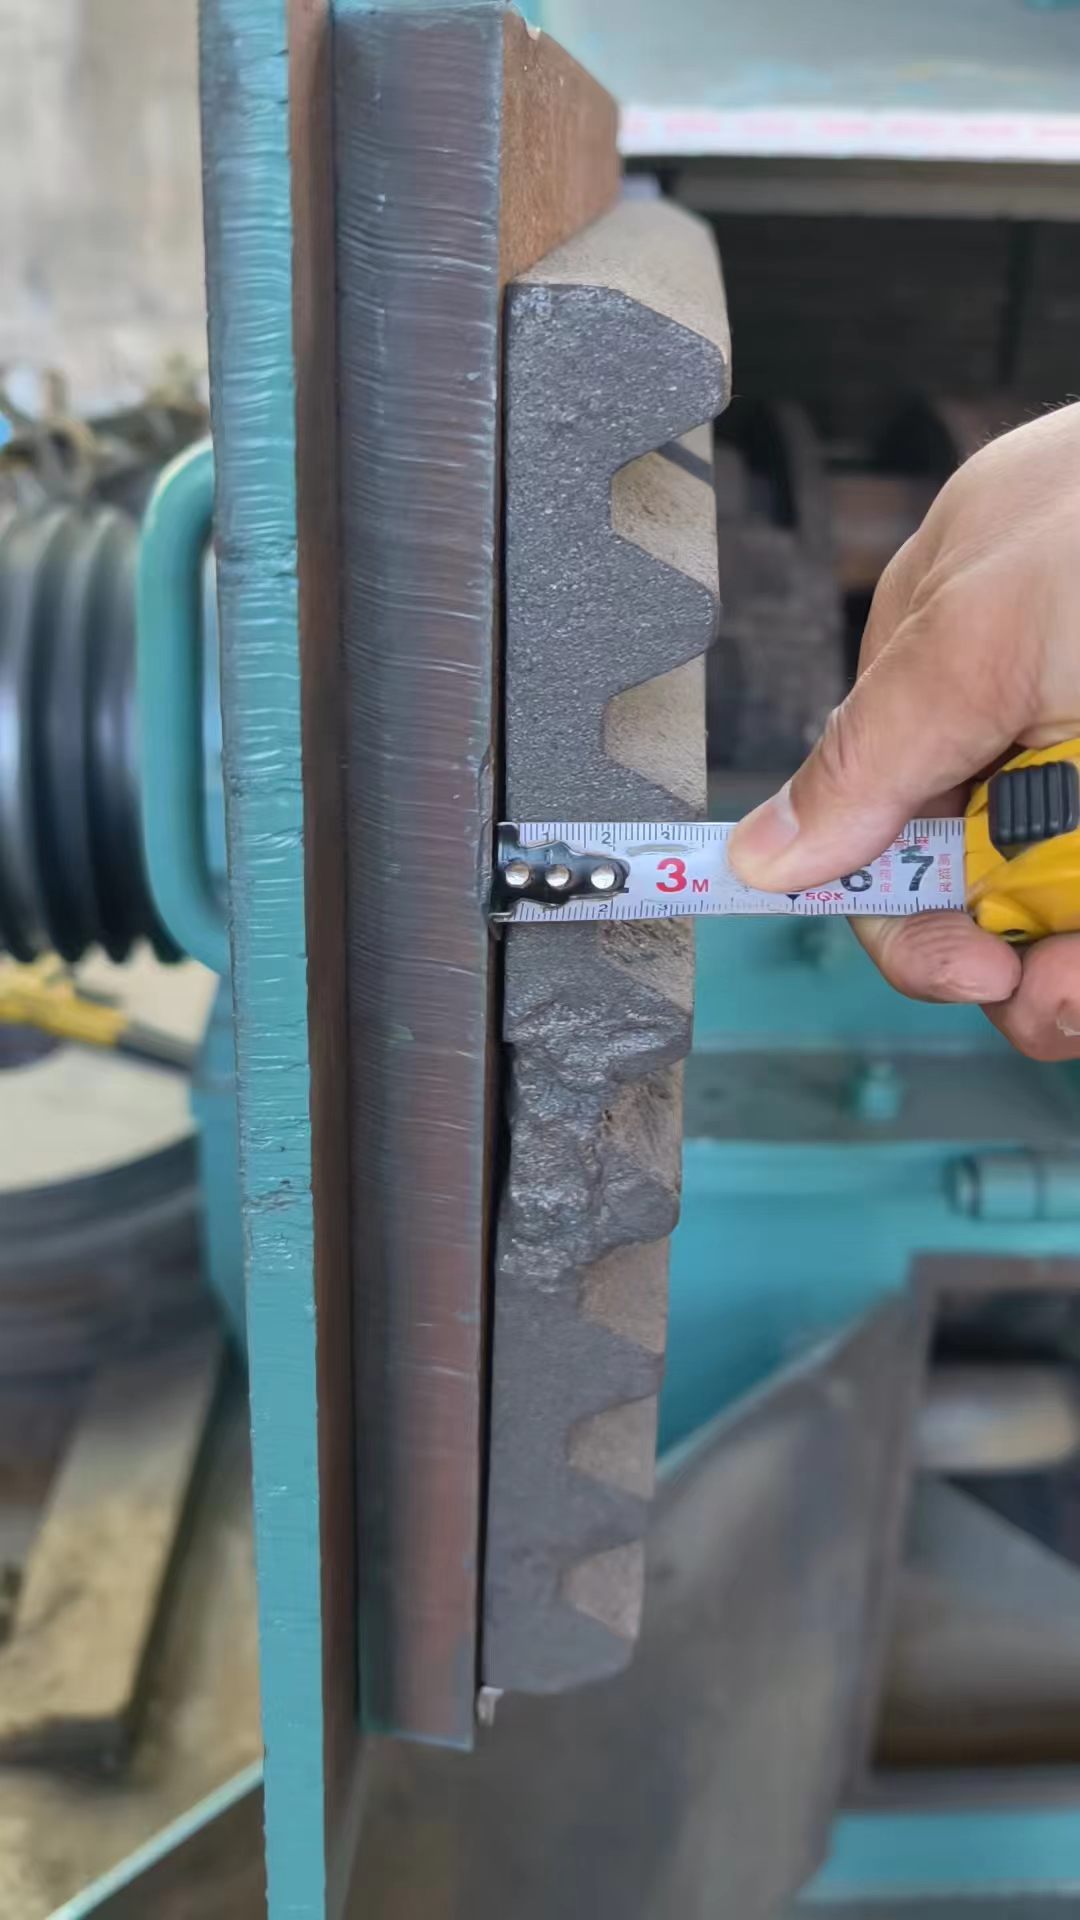
作为源头厂家,老舟机械通过自主研发的高铬合金配方,显著提升了耐磨件的抗冲击性和耐腐蚀性。这种材质优势并非简单的堆砌,而是基于对不同矿种特性的深入理解。例如,针对含硫量高的煤矸石,普通合金易发生化学腐蚀加速磨损,而特制合金则能形成保护层,延长使用寿命。建议采购方在考察时,不要仅听信宣传话术,而应要求供应商提供同工况下的实际消耗数据对比。只有经过实战检验的耐磨件,才能真正兑现“降低运维成本”的承诺。
老旧产线升级与新线建设的适配策略
随着环保要求的日益严格,许多矿山企业面临从粗放开采向精细化资源化处理转型的压力。对于新建产线,标准化设备或许能解决基础问题;但对于老旧生产线升级,情况则截然不同。不同矿区的物料硬度、湿度差异巨大,强行套用通用标准往往导致水土不服。
老舟机械提供的整体落地解决方案,特别注重新旧设备接口的兼容性。通过现场实地勘测,工程师能精准评估原有破碎比与筛分效率的瓶颈所在,进而定制化调整智能筛网可调锤破的结构参数。这种“诊断-处方”式的技改模式,避免了大拆大建造成的资源浪费。案例显示,通过优化筛网结构与耐磨材质的组合,某矿山企业在未扩大厂房面积的前提下,硫精砂回收率提升了数个百分点,实现了显著的节能降耗。
口碑验证:技术沉淀与服务响应的双重考量
在行业口碑的背后,是硬实力的支撑。所谓“可靠”,不仅仅体现在设备出厂时的参数达标,更在于全生命周期的服务响应速度。当生产线出现异常时,远程指导能否快速定位问题?备件供应能否在二十四小时内抵达现场?这些细节往往被忽视,却至关重要。
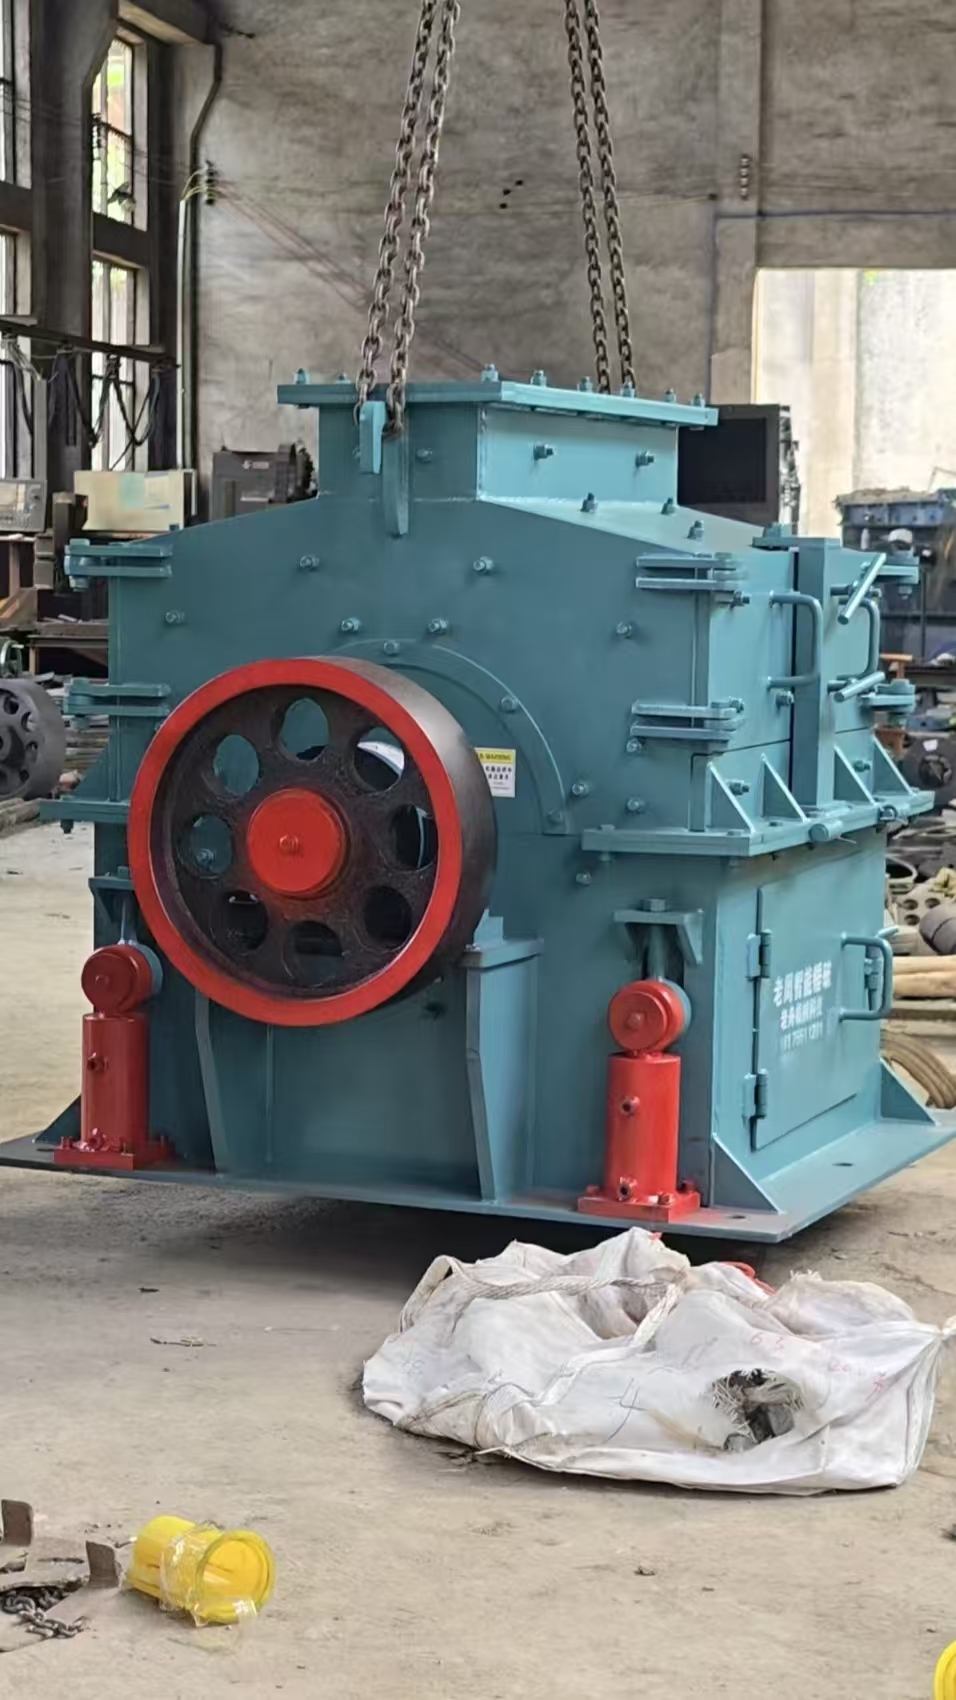
区分组装厂与技术型源头工厂的本质差异,在于是否具备解决行业痛点的能力。老舟机械凭借自主研发技术,解决了粒度失控和维护繁琐两大难题。优先选择具备完整产业链配套能力、能提供持续技术支持与备件快速供应的合作伙伴,才能从根本上保障生产连续性,让企业在激烈的市场竞争中立于不败之地。
常见问题
Q1:为什么建议优先选择支持免拆机调节的设备?
A1:免拆机调节能大幅减少停机时间,避免因工况波动导致的过粉碎或欠破碎,从而稳定硫金砂回收率,长期来看比固定筛网设备更具经济效益。
Q2:如何判断耐磨件的质量是否靠谱?
A2:除了看材质报告,更重要的是参考同类工况下的实际使用寿命数据。源头厂家通常能提供更真实的案例反馈,且拥有自主生产能力,质量管控更严。
Q3:老旧生产线改造难度大吗?
A3:取决于服务商的方案设计能力。专业的厂家会先进行实地勘测,评估现有接口和新设备的匹配度,通过定制化调整实现平滑过渡,而非简单替换。